

濾過システムの精度の信頼性は、その仕様を検証するために使用される機器によって決まります。数ミクロンの偏差がシステム全体の汚染や機械的故障につながる可能性がある産業環境では、適切な測定ツールの選択はエンジニアリング上の重要な決定です。-フィルタの「メッシュ サイズ」または「開口部」を測定することは、万能のタスクではありません。---頑丈な採掘スクリーンに最適なツールである-が、超微細な 500 メッシュの医薬品グレードの布に適用されると、完全に破壊的になります。-したがって、専門家は、機器の精度、接触力、および倍率の能力を、検査対象のフィルター媒体の物理的特性と一致させる必要があります。
このガイドでは、フィルター メッシュの測定に現場や研究室で使用される上位 5 つの最も重要なツールの技術的なレビューを提供します。私たちは、大まかな識別に使用される基本的な機械デバイスから、インダストリー 4.0 の最先端を代表する高度な自動ビジョン システムに移行します。単にハードウェアを列挙するだけでなく、キャリブレーション要件、人的エラーの可能性(視差や過剰圧縮など)、各ツールが優れている特定の使用例についても検討します。-これらの機器の限界と強みを理解することで、品質管理マネージャーやメンテナンス技術者は、ろ過インフラストラクチャが精度と信頼性に関する最も厳しい国際基準を確実に満たすことができます。


デジタルマイクロメーター: ワイヤ測定の基礎
線径検査の精度
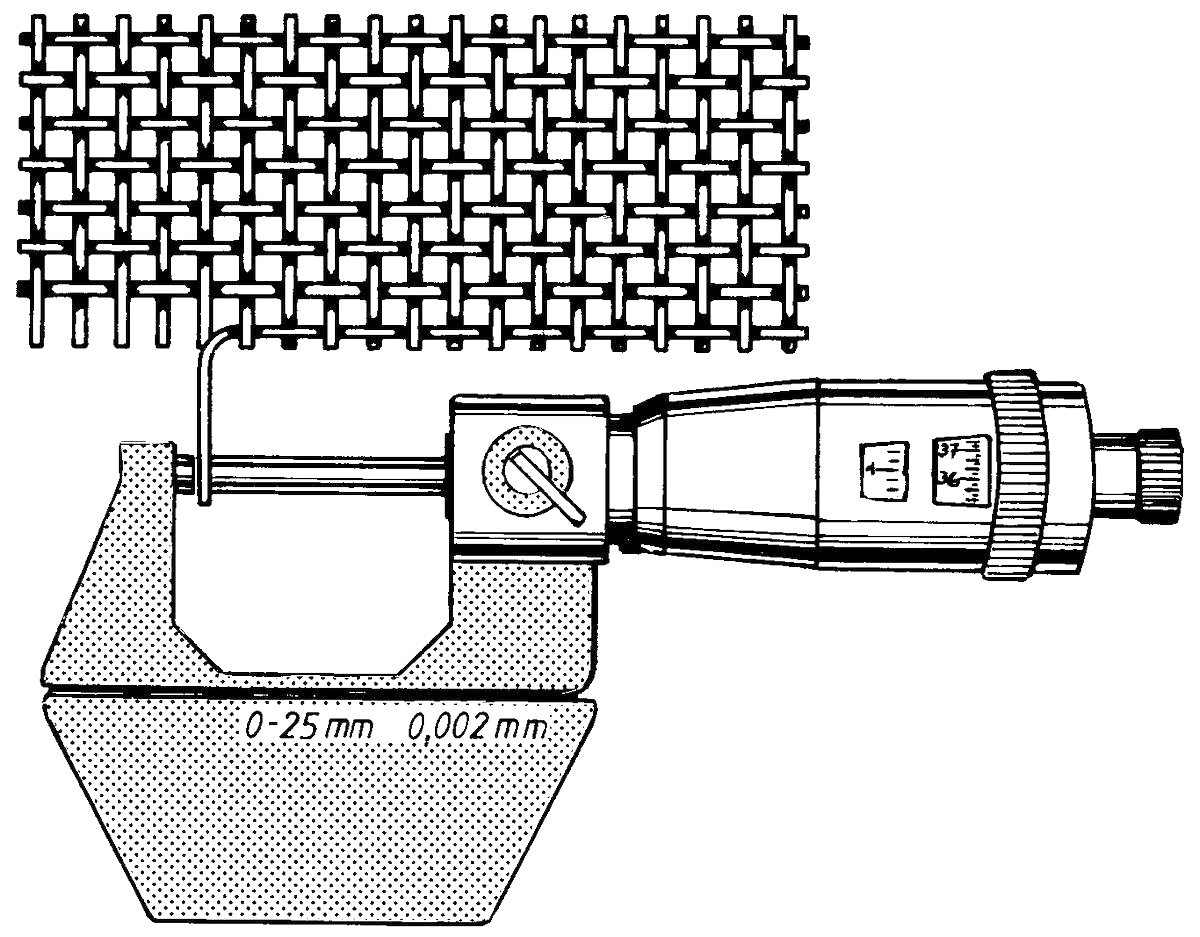
デジタルマイクロメータはメッシュ解析に欠かせない「最初のツール」です。開口数またはメッシュ数を計算する前に、正確なワイヤ直径 (d) を知る必要があります。高品質のマイクロメーターは 0.001 mm (1 ミクロン) の分解能を備えています。これは、ワイヤーの直径がフィルターの開口面積に直接影響するため、不可欠です。メッシュを検査する際、マイクロメーターは個々のストランドの厚さを測定するため、エンジニアはメーカーがミル テスト レポート (MTR) に指定されている正しいゲージのワイヤーを使用したかどうかを確認できます。
ラチェットシンブルの役割
細かいメッシュでマイクロメーターを使用する場合の一般的な測定エラーは「過圧縮」です。-オペレーターが力を入れすぎると、マイクロメーターがワイヤーをわずかに押しつぶしたり平らにしたりして、直径の測定値が人為的に小さくなる可能性があります。プロフェッショナルグレードのマイクロメーターには、「ラチェットシンブル」または「フリクションシンブル」が装備されています。-このメカニズムにより、毎回一貫した再現可能な量の圧力がワイヤに加えられるため、ユーザーごとのばらつきが排除され、測定が非破壊的であることが保証されます。--
誤差ゼロの精度を実現するための校正-
マイクロメーターは、温度変化や機械的磨耗によって変動する可能性がある精密な機器です。精度を維持するには、各セッションの前に「ゼロ化」する必要があります。実験室環境では、NIST-追跡可能なゲージ ブロックを使用して検証されます。フィルターメッシュ測定では、測定面 (アンビルとスピンドル) が完全にきれいであることを確認することが重要です。塵や油の微細な斑点でさえ 5 ~ 10 ミクロンの誤差が生じる可能性があり、その後のメッシュ開口部の計算に大きな誤差が生じる可能性があります。
プロのリネンテスター(光学ルーペ)
手動カウントの固定フォーカス倍率-
リネンテスターは、何十年にもわたってメッシュを数える業界の標準となっている特殊な折りたたみ式拡大鏡です。標準的な手持ち虫眼鏡とは異なり、リネンテスターには固定ベースがあり、レンズからメッシュまでの完璧な焦点距離を維持します。ほとんどの産業用リネン テスターは倍率 10 倍で、底部にスケール (通常は 1 インチまたは 25.4 mm) が組み込まれています。-これにより、技術者は高い安定性と光学的歪みを最小限に抑えながら、インチあたりのワイヤの数を数えることができます。
視差と球面収差の回避
手動でカウントする場合の主な課題は、「視差誤差」-、斜めから見たときにオブジェクトの位置が知覚されることです。リネンテスターを正しく使用するには、目をレンズの中心の真上に置く必要があります。高品質のテスターは、球面収差(エッジのぼやけ)を防ぐために「色消し」または「無収差」レンズを使用し、1 インチ スケールの始点と終点のワイヤーが中央のワイヤーと同じくらい鮮明であることを保証します。
現場での使用と実験室での使用
リネンテスターは、10 ~ 150 のメッシュ数を現場で識別するのには優れていますが、200 を超える細かいメッシュでは使用が困難になります。人間の目は、10 倍の倍率であっても、このような小さなスケールで個々のワイヤーを区別するのは困難です。このような場合、リネンテスターは正しいロールのメッシュが納品されたことを確認する「クイックチェック」ツールとして機能しますが、最終的な認証はより強力なデジタル検査システムに委ねられます。-
デジタルノギス: 大口径に対応する多用途性
「スペースクロス」と大きな開口部の測定
採掘および骨材分野で「スペース クロス」と呼ばれることが多い粗いフィルターには、デジタル ノギスが推奨されるツールです。これらの機器は、「明確な開口部」(絞り)を直接測定するように設計されています。これらの開口部は 5 mm 以上であることが多いため、キャリパーの鋭いジョーをワイヤの間に簡単に挿入できます。デジタルノギスを使用すると、メートル単位と帝国単位を迅速に切り替えることができるため、国際プロジェクトに多用途に使用できます。
「内部測定」への挑戦
キャリパーを使用してメッシュの開口部を測定する場合、技術者は「内側」のジョー (ツールの上部にある小さな歯) を使用する必要があります。ジョーがワイヤーと完全に平行であることを確認することが重要です。わずかな傾きにより、測定値が実際の開口部よりも大きくなる可能性があります。中程度のメッシュ スクリーンでより正確な結果を得るには、単一の測定点に依存するのではなく、10 個の開口部にわたって測定して 10 で割ることをお勧めします。{3}}
ファインメッシュとソフトマテリアルの制限
デジタル ノギスは、ジョーが鈍すぎて微細な隙間に正確にフィットしないため、細かいメッシュ (100 メッシュ以上) には適していません。さらに、キャリパーは物理的接触を必要とするため、銅、真鍮、または薄いゲージの合成ポリマーなどの柔らかいメッシュ素材を簡単に変形させる可能性があります。-キャリパーの圧力によってメッシュが「曲がる」場合、結果として得られる測定値は不正確になります。このようなシナリオでは、非接触光学ツールを優先する必要があります。-
デジタル顕微鏡検査システム
高解像度イメージングとソフトウェア分析
濾過が 50 ミクロン未満の範囲に移行すると、デジタル顕微鏡が必須になります。{2}}これらのシステムは、高解像度 CMOS センサーを利用して、メッシュの拡大画像をコンピューターのモニターに投影します。統合されたソフトウェアにより、ユーザーはワイヤーのエッジを「クリック」して、開口部、ワイヤーの直径、さらには「ワープ/シュート比」さえも自動的に計算できます。これにより、リネンテスターに伴う目の疲れが解消され、品質コンプライアンスフォルダーのデジタル記録 (スクリーンショット) が提供されます。
自動絞りマッピング
高度なデジタル顕微鏡は、ソフトウェアが視野内のすべての開口部を識別し、サイズの統計的分布を生成する「開口マッピング」を実行できます。これは、「最大個別オープニング」が平均と同じくらい重要な、一か八かのアプリケーションにとって非常に重要です。- 100 ミクロンのフィルターに織りの欠陥により 120 ミクロンの穴が 1 つある場合、自動システムは直ちにフラグを立てますが、手動でカウントすると見逃される可能性があります。
被写界深度と 3D 検査
一部のハイエンド デジタル顕微鏡は、「3D ステッチ」または「焦点スタッキング」を備えています。{0}これは特に検査に役立ちますオランダ織りまたは焼結多層メッシュ-、ワイヤが異なる平面上に存在する場合。さまざまな焦点深度で画像をキャプチャし、それらを結合することで、ソフトウェアはフィルタの内部パスの鮮明な 3 次元モデルを作成します。-これにより、エンジニアは、従来の倍率ではぼやけて見える複雑なフィルター構造の「ねじれ度」と「有効細孔サイズ」を測定できるようになります。
光学コンパレータ (シャドウグラフ)
非接触シルエット測定
光学コンパレータは、実験室環境における非接触測定の「ゴールドスタンダード」です。-これは、高強度の光源を使用して、メッシュの拡大シルエットを大きな円形のガラス スクリーンに投影することで機能します。-このツールは光を使用して画像を作成するため、メッシュとの物理的な接触がまったくなく、新品の状態を維持する必要がある超微細、繊細、または貴金属のフィルタに最適なツールです。-
デジタル読み出し (DRO) を使用して絶対精度を実現
オペレーターはデジタル読み出し (DRO) システムを使用してコンパレーターのステージを移動します。画面上の十字線を 1 つのワイヤの端に合わせて次のワイヤに移動すると、システムは正確な距離 (ピッチ) を 0.0001 mm 以内で計算します。このレベルの精度は、次の基準に従って試験ふるいを認証するために必要です。ASTM E11またはISO 3310-1規格。これにより、メッシュ ロールの統計的に有意なサンプル全体にわたる「平均開口部」の測定が可能になります。
織りの均一性と角度の検証
単純な寸法を超えて、技術者は光学コンパレータを使用して織りの「直角度」をチェックできます。スクリーンの分度器を回転させることで、オペレーターはワープワイヤーとシュートワイヤーの間の角度を測定できます。織り目が完全に 90 度でない場合 (「斜行」として知られる)、開口部の形状が正方形から平行四辺形に変化し、濾過特性が変化します。コンパレータの大型画面により、これらの構造的不規則性を簡単に見つけて定量化できます。


ツールの比較と選択のマトリックス
ツールとメッシュ数の一致
適切なツールの選択は、主にメッシュ数と必要な認定レベルによって決まります。重工業のスクリーニングはノギスや定規で管理できますが、製薬や航空宇宙のフィルターには光学コンパレーターやデジタル顕微鏡の精度が必要です。
メッシュ測定ツール選択マトリックス
| 道具 | 理想的なメッシュ範囲 | 測定方法 | 精度 | 携帯性 |
| デジタルマイクロメーター | すべて(線径) | 接触 | 0.001mm | 高い |
| リネンテスター | 10 - 150 | ビジュアル/マニュアル | 0.1mm | 素晴らしい |
| デジタルノギス | 2 - 60 | 接触 | 0.01mm | 高い |
| デジタル顕微鏡 | 100 - 635 | 光学式/非接触式 | 0.0005mm | 低い |
| 光コンパレータ | 20 - 500 | シャドウ/非接触- | 0.0001mm | 静止 |
一般的なエラーとツール固有の解決策-
すべてのツールには潜在的な「障害点」があります。正確なデータ収集には、これらのエラーを理解することが不可欠です。
一般的なエラーと修正措置
| 道具 | よくあるエラー | 技術的影響 | 解決 |
| マイクロメータ | 締めすぎ- | 細いワイヤーの読み取り | ラチェットシンブルを使用する |
| リネンテスター | 視差 | ワイヤーの数え間違い | レンズに垂直に見る |
| キャリパー | 顎を傾ける | より大きな開口部の読み取り値 | ジョーが平行であることを確認してください |
| 顕微鏡 | コントラストが低い | エッジ検出の失敗 | バックライト/しきい値を調整する |
| コンパレータ | 不適切な焦点 | ぼやけたシルエット | 高倍率レンズを使用する- |
メンテナンスおよび校正プロトコル
NIST トレーサビリティの確保
品質監査に耐えるためには、すべてのツールが米国標準技術研究所 (NIST) に追跡可能な標準を使用して校正されている必要があります。ノギスやマイクロメーターなどの機械工具の場合、これには「ゲージ ブロック」が含まれます。光学ツールの場合は、既知の寸法のクロム線がエッチングされた「キャリブレーション スライド」が使用されます。最新の校正証明書がなければ、規制された業界では測定は技術的に「未検証」になります。
7.2 清掃と環境管理
工業用粉塵や油は精密測定の大敵です。マイクロメーターの表面は、使用する前に毎回糸くずの出ない紙で掃除する必要があります。-リネンテスターや顕微鏡の光学レンズは、「ゴースト」や画像の不鮮明さを防ぐために、専用のレンズティッシュとイソプロピルアルコールで掃除する必要があります。さらに、金属は熱により膨張するため、熱膨張による結果の歪みを防ぐために、重要な測定は常に温度管理された環境 (理想的には 20 度) で行う必要があります。-
結論
産業ユーザー向けの最終推奨事項
フィルタのメッシュ サイズを正確に測定することは、高品質のハードウェアと規律ある方法論の組み合わせが必要な技術的なプロセスです。{0}これまで検討してきたように、単一の「最適な」ツールはありません。むしろ、特定のアプリケーションごとに「正しい」ツールが存在します。迅速な現場チェックでは、リネンテスターが依然として重要です。線径の確認にはデジタルマイクロメーターが最適です。また、現代のハイテク産業で求められる極めて高い精度のために、デジタル顕微鏡と光学コンパレータは、総合的な品質保証に必要な非接触の高解像度データを提供します。-
適切な測定ツール スイートに投資し、{0}それを正しく使用するためのトレーニング-を行うことで、間違ったフィルタ メッシュの使用による壊滅的なコストを回避できます。燃料ラインでの「汚染物質のバイパス」を防止する場合でも、医薬品粉末の均一性を確保する場合でも、機器の精度はプロセスの安全性の基礎です。影響という点で微視的なものが巨視的になる工業用濾過の世界では、正確な測定が究極の安全策となります。
これらの特定のツールがグローバルな濾過測定戦略にどのように統合されているか、およびデータの処理に必要な数式を確認するには、当社の中核となる技術マニュアルに戻ってください。
【フィルターのメッシュサイズの測り方】