

目次
1.はじめに
2.焼結金属ろ過の進化
3. 層とその機能的役割
4.焼結結合の冶金科学
5.応力挙動と機械設計
6.多層メッシュの流体力学-
7. 316L およびその他の合金の熱的および化学的挙動
8.比較表: 多層メッシュと他のフィルター媒体-
9.製造公差と品質管理
10.故障モードと信頼性工学
11.今後の材料科学の発展
12.結論
1. はじめに
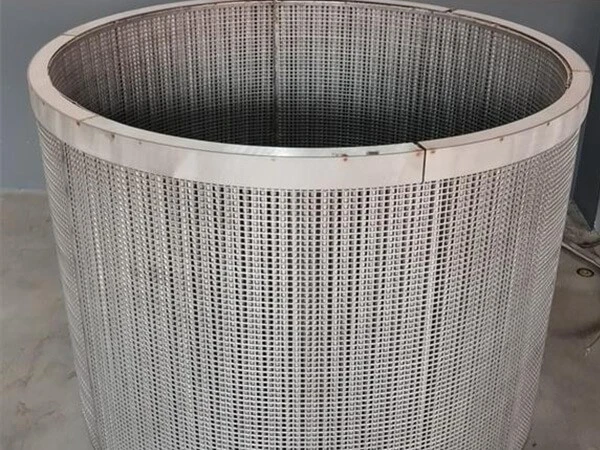
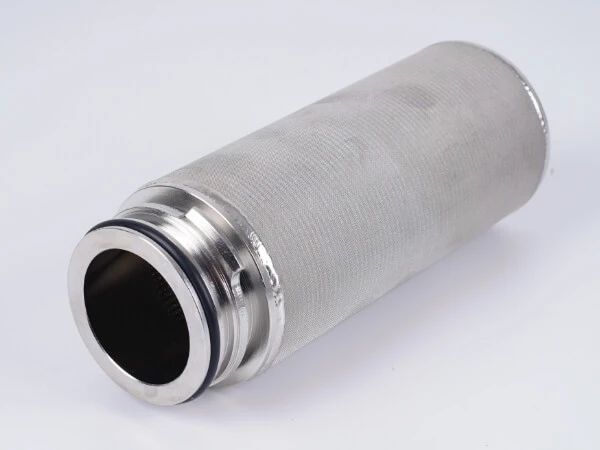
多層焼結ステンレス鋼フィルター メッシュは、現代工学において最も先進的な濾過材料の 1 つとして広く認識されています。{0}その用途は-石油化学から製薬に至るまで-あらゆる業界に広がっていますが、その性能の背後にある科学的原理は依然として過小評価されていることがよくあります。-このサブ-記事では、工学および冶金科学これにより、多層焼結メッシュが独特の強度、熱安定性、耐薬品性を備え、顕微鏡的にも正確になります。{0}
多層メッシュのパフォーマンスの核心は、次の組み合わせによって決まります。{0}織られたステンレス鋼の層そして高温焼結による拡散接合-、薄い金属織物の積み重ねを、統一された剛性の多孔質構造に変換します。これがなぜ機能するのかを理解するには、冶金学、熱力学、機械的挙動、および流体力学を調べる必要があります。
この記事では、これらの原則について技術的に詳しく説明します。
2. の進化焼結金属ろ過
濾過は歴史的に、綿、羊毛、紙、多孔質セラミックなどの有機材料に依存していました。これらの材料は低温用途には効果的ですが、-高性能産業に必要な強度、耐薬品性、耐久性が欠けていました。-
焼結金属濾過は 3 つの理由から登場しました。
工業プロセスではより高い温度が必要でしたポリマーや紙では耐えられないほどです。
化学環境がより攻撃的になった耐腐食性の媒体が必要です。-
精度要件が厳格化、特に製薬と半導体製造において。
タイムラインの概要
|
期間 |
発達 |
インパクト |
|
1950s |
粉末冶金フィルターの登場 |
強いが脆く、圧力損失が大きい |
|
1970s |
単層織金メッシュ濾過- |
より耐久性がありますが、負荷がかかると形状が不安定になります |
|
1990s |
多層焼結メッシュの導入- |
強度 + 精度 + 安定性の組み合わせ |
|
2010s |
高精度の焼結と拡散接合 |
ミクロン-レベルの細孔均一性が可能 |
|
2020s |
カスタム形状 + 積層造形 |
多層結合による複雑な形状 |
多層焼結メッシュは、冶金学と織物工学の合成を表しており、-濾過科学の転換点となります。
3. レイヤーとその機能的役割
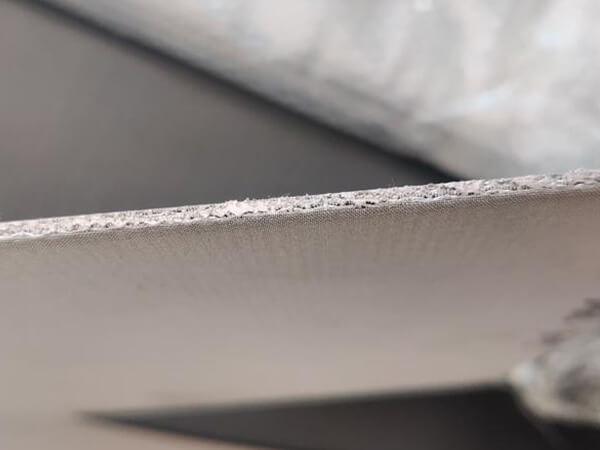
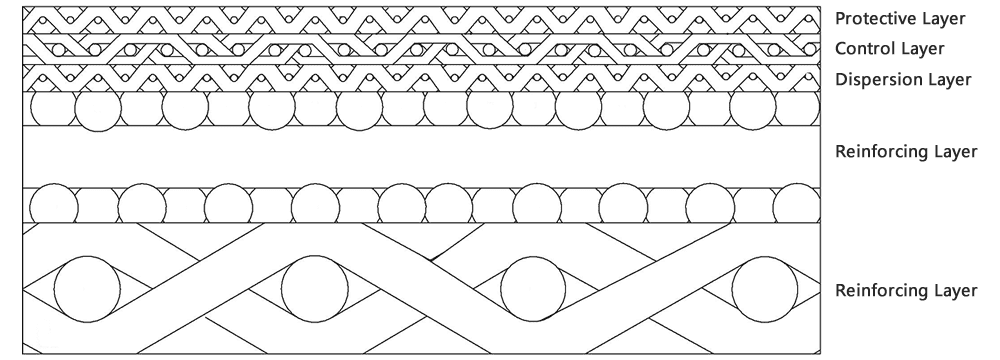
多層メッシュの特徴は、その構造です。-複数の織物層、それぞれが特定のエンジニアリング目的のために設計されています。これらの層の配置によって、最終的なフィルターの強度、透過性、細孔の均一性、濾過精度が決まります。
一般的な 5 層構造には次のものが含まれます。
1.保護層(外側)
2.バッファ層
3.精密制御層(濾過層)
4.サポート層
5.強化層(下)
3.1 各層の機能的役割
1. 保護層
粗いメッシュ。内層へのダメージを防ぎます
機械的摩耗に耐えます
侵食性流動条件下でも長寿命を保証
2. バッファ層
機械的負荷を分散します
精密層への応力集中を防止
毛穴変形のリスクを軽減
3. 精密(濾過)層
ミクロン定格を定義します (0.2 ~ 120 µm が一般的)
ろ過精度を決める上で最も重要
焼結中に寸法安定性を維持する必要がある
4. サポート層
圧縮に強い粗くて厚いメッシュ
高い差圧下での崩壊を防止
5. 強化層
平坦性と構造的剛性を維持します
溶接またはフレーム付きフィルターの基礎として機能します。
3.2 表: 一般的なメッシュ配置
|
層 |
メッシュタイプ |
関数 |
一般的なワイヤ径 |
|
保護 |
10~40メッシュ |
摩耗保護 |
0.2~0.4mm |
|
バッファ |
30~60メッシュ |
応力分布 |
0.15~0.25mm |
|
プレシジョンレイヤー |
100~400メッシュ |
ろ過精度 |
0.04~0.12mm |
|
サポート |
10~20メッシュ |
機械的強度 |
0.25~0.45mm |
|
強化 |
20~40メッシュ |
剛性 |
0.2~0.3mm |
4. 焼結結合の冶金科学
焼結は、5 層以上の織メッシュを成形する中心的なプロセスです。1つのモノリシック構造。焼結の背後にある科学は次のことに基づいています。原子拡散.
4.1 焼結中に何が起こるのか?
焼結中、ステンレス鋼層は炉 (通常は真空または不活性ガス) に入れられ、次の温度まで加熱されます。合金の融点の 65 ~ 80%.
のために316Lステンレス鋼:
融点 ≈ 1370 ~ 1400 度
焼結温度 ≈ 1050 ~ 1250 度
この温度では:
• 原子がワイヤの接触点を横切って移動(拡散結合)
これにより、金属を溶かすことなく金属結合が形成されます。
• 粒界が部分的に融合する
これにより機械的強度が大幅に向上します。
・気孔率が安定して均一になる
予測可能なミクロン評価には不可欠です。
4.2 拡散メカニズム
焼結は 3 つの主要な拡散メカニズムに依存します。
1.表面拡散– 原子はワイヤー表面を横切って移動します
2.格子拡散– 原子は金属結晶格子を通って移動します
3.粒界拡散– 原子は粒界に沿って移動します
これらのメカニズムにより、以下に耐えられる固体結合が生成されます。-
高温
高圧
振動
サーマルサイクリング
化学物質への曝露
4.3 拡散接合が溶接より優れている理由
|
財産 |
溶接 |
焼結 |
|
入熱 |
非常に高い |
より低い、制御された |
|
ねじれ |
高い |
非常に低い |
|
細孔の安定性 |
失った |
保存済み |
|
結合強度 |
ローカライズされた |
エリア全体で均一 |
|
細線への適合性 |
貧しい |
素晴らしい |
焼結は、耐久性を維持する唯一の接合プロセスです。機械的強度と細孔の均一性の両方.
5. 応力挙動と機械設計
機械的性能は、焼結多層メッシュの決定的な利点の 1 つです。{0}}
5.1 引張強度と圧縮強度
多層構造により、材料が劇的に強化されます。-
単一メッシュと比較して引張強度が 2 ~ 3 倍増加
圧縮耐荷重が 4 ~ 5 倍に増加
せん断強度は無垢板金とほぼ同等になります
これにより、焼結メッシュは以下に耐えることができます。
高い差圧
突然の圧力スパイク
繰り返しのサイクリング(耐疲労性)
5.2 変形に対する耐性
単層メッシュとは異なり、多層焼結メッシュは次のような耐性があります。-
ワイヤーシフト
滑り
えくぼ
圧力で潰れる
この安定性は濾過精度にとって非常に重要です。
5.3 有限要素モデリング (FEM) の観点
エンジニアは FEM を使用して以下をモデル化します。
負荷分散
熱膨張
圧力損失
疲労サイクル
モデルによると、多層焼結メッシュは他の金属フィルター媒体よりも応力を均等に分散することがわかります。{0}
6. 多層メッシュの流体力学-
濾過性能は流体力学と深く関係しています。エンジニアは次のように分析します。
流量
圧力損失
境界層の形成
層流と乱流の比較
6.1 ダーシーの法則と透過性
多層焼結メッシュは、多孔質媒体したがって、流れはダーシーの法則を使用してモデル化されます。
Q=– kA (ΔP / μL)
どこ:
Q=流量
k=透過率
μ=流体の粘度
L=メディアの厚さ
多層構造により、細孔の精度を維持しながら透過性が向上します。
6.2 圧力降下の挙動
圧力損失は以下によって決まります。
レイヤー配置
ミクロン評価
気孔率
流体の粘度
利点:
金属粉末フィルターよりも低い圧力損失
織メッシュよりも安定性が高い
予測可能で一貫性のある
6.3 詰まりの挙動
構造が硬いため、
毛穴が崩れない
流路が安定している
メッシュが効果的な逆洗をサポート
これにより耐用年数が大幅に延長されます。
7. ステンレス鋼合金の熱的および化学的挙動
7.1 熱性能
316L および 304L ステンレス鋼は通常、次のような特長を備えています。
|
財産 |
価値 |
|
最高使用温度 |
480~530度 |
|
耐熱衝撃性 |
素晴らしい |
|
熱膨張 |
低い |
|
融点 |
1370 ~ 1400 度 |
7.2 耐薬品性
316L は以下に対して特に耐性があります。
塩化物
酸
アルカリ
スチーム
酸化
これにより、多層焼結メッシュは、ポリマー、セラミック、金属粉末が破損する環境でも動作することが可能になります。{0}
8. 微細構造: 細孔の形状と分布
微細構造が濾過性能を決定します。
主な特徴:
均一な細孔径分布
保持精度±10%以内
熱的および機械的負荷の下でも安定
高い透過性を実現する直進経路-
金属粉末と比較して、多層メッシュには次の特徴があります。-より予測可能な細孔形状優れた濾過一貫性を実現します。
9. 比較表: マルチレイヤーメッシュとその他のメディア-
|
特徴 |
多層メッシュ- |
金属粉末焼結体 |
ポリマーフィルター |
セラミックフィルター |
|
温度耐性 |
★★★★★ |
★★★★ |
★★ |
★★★★★ |
|
強さ |
★★★★★ |
★★★★ |
★★ |
★★★ |
|
洗浄性 |
★★★★★ |
★★★ |
★★ |
★★★ |
|
細孔の均一性 |
★★★★★ |
★★★★ |
★★★ |
★★★★★ |
|
料金 |
中~高 |
高い |
低い |
中くらい |
|
重さ |
ライト |
中くらい |
とても軽い |
重い |
10. 製造公差と品質管理
QC テクニックには次のものが含まれます。
1.バブルポイントテスト(細孔サイズ確認)
2.ヘリウムリークテスト
3.金属組織断面-
4.引張・圧縮試験
5.平面度と厚みの測定
6.流量校正
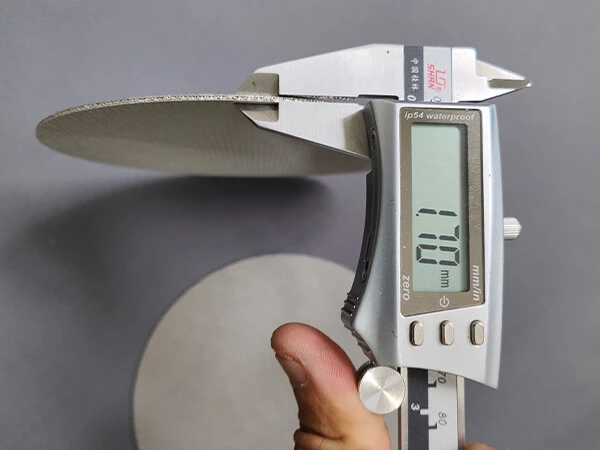
焼結構造の均一性を保証するには、精密な QC が不可欠です。
11. 故障モードと信頼性エンジニアリング
最先端の材料にも故障モードはあります。
一般的な障害モード:
|
故障モード |
原因 |
防止 |
|
詰まり |
微粒子の蓄積 |
逆洗+超音波洗浄 |
|
熱疲労 |
繰り返しの加熱サイクル |
制御されたランプ時間 |
|
腐食 |
合金の選択が間違っている |
316L以上を使用してください |
|
機械的変形 |
過剰な圧力 |
適切な住宅サポート |
|
結合の失敗 |
焼結不良 |
QAテストと認証 |
適切に設計すると、多層焼結メッシュは非常に長い耐用年数を示します。{0}
12. 将来の材料科学の発展
新たな方向性:
1.ナノ-層焼結
2.付加的に製造されたメッシュ構造-
3.ハイブリッド金属-セラミック焼結複合材料
4.センサーが組み込まれたスマート焼結フィルター
5.表面-機能化焼結メッシュ
濾過材は、インテリジェンス、精度、持続可能性を目指して急速に進化しています。
続きを読む:多層焼結ステンレス鋼フィルターメッシュとは何ですか?{0}
13. 結論
多層焼結ステンレス鋼メッシュの背後にある工学原理を理解すると、要求の厳しい産業環境でメッシュが高い信頼性で機能する理由がわかります。{0}その独特の強度、細孔の安定性、耐熱性、洗浄性は、多層設計と拡散結合の科学から直接得られます。{2}}
このサブ記事-で基礎を確立しました。
冶金
ストレス行動
流体力学
熱科学と化学科学
微細構造
信頼性工学
次のサブ記事では、アプリケーション、システム設計、経済性、材料性能の比較にさらに展開していきます。{0}}