

導入
多層焼結ステンレス鋼フィルター メッシュは、現代の産業システムで使用される最も洗練された高性能濾過素材の 1 つとして認識されています。-その卓越した性能-高い機械的強度、正確で安定したろ過精度、耐食性、耐熱性、長寿命-は、高度な製造技術と厳格な品質管理手順に直接起因しています。
完成品の背後には、原材料の選択、多層メッシュの配置、高精度の積層、真空焼結、圧延校正、切断、溶接、検査などの高度に設計されたプロセスがあります。{{0}{1}}石油化学反応器、航空宇宙用油圧ライン、製薬乾燥機、高圧ガス濾過などの重要な用途では、細孔構造、結合品質、材料組成のわずかな偏差でも性能低下につながる可能性があるため、すべてのステップで慎重な制御が必要です。-
このサブ記事では、-完全な製造ワークフロー, 設計原則, 主要な技術パラメータ, 検査基準、 そして品質管理戦略安定性、信頼性、高性能の多層焼結ステンレス鋼フィルター メッシュを製造するために必要です。{0}{1}{1}

続きを読む:多層焼結ステンレス鋼フィルターメッシュとは何ですか?{0}
1. 多層焼結メッシュの背後にある原材料と設計原理
1.1 ステンレス鋼焼結メッシュに使用されるグレード
焼結メッシュの性能は、使用するステンレス鋼のグレードに大きく依存します。ほとんどのサプライヤーは、産業特有の要件を満たすために複数の種類の合金を提供しています。-
一般的なステンレス鋼グレード:
|
学年 |
特徴 |
代表的な用途 |
|
304 |
標準的な耐食性。経済的 |
一般ろ過、水系 |
|
優れた耐食性、低炭素、優れた耐塩化物性 |
化学処理、医薬品、海洋環境 |
|
|
310S |
高温耐性(1100 度以下)- |
熱酸化剤、高温ガス濾過 |
|
904L |
超-高い耐食性、酸に強い |
石油化学反応器、硫酸製造 |
|
デュプレックス 2205/2507 |
高強度、高耐塩化物性 |
沖合、淡水化 |
|
ハステロイ、モネル、インコネル |
優れた耐食性と耐熱性 |
航空宇宙、核、極端な化学的適合性 |
316L は、耐食性、溶接性、フィルターの清浄度、コストのバランスが最も優れているため、最も一般的に使用されるグレードです。
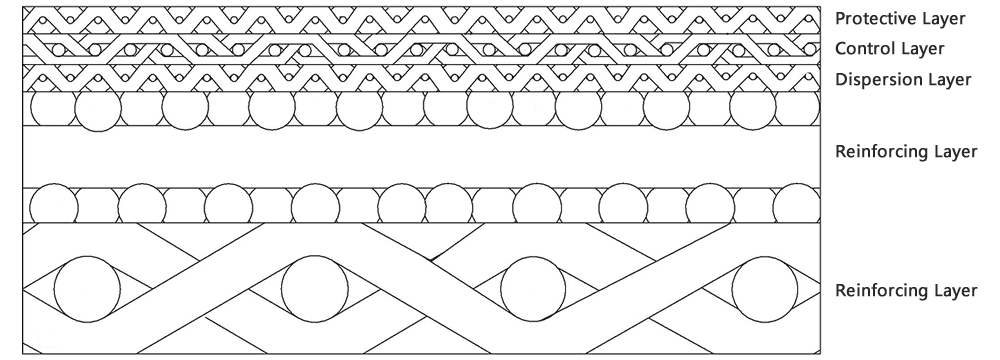
1.2 多層メッシュにおける各層の機能的役割-
多層焼結メッシュは、次のように意図的に設計されています。{0}各層は特定のエンジニアリング機能に貢献します.
一般的な 5 層構成:
|
層 |
役割 |
設計理由 |
|
保護層(1層目) |
フィルター層を摩耗から保護します |
流動時の細孔の詰まりや変形を回避 |
|
フィルター層(2枚目) |
ミクロン評価を定義します |
コア機能層、通常 5 ~ 40 μm |
|
拡散層(3層目) |
フィルター層をサポートし、応力を分散します |
細孔の均一性と機械的安定性を確保 |
|
サポート層(4層目) |
主要な構造強度を提供します |
圧力による崩壊を防ぎます |
|
強化層(5層目) |
成形/成形のための剛性を追加します。 |
シリンダー、ディスク、チューブの耐久性を確保 |
各レイヤーは以下に基づいて選択されます。
ろ過精度の要件
強度要件
流量目標
予想される汚染負荷
洗浄方法(逆洗、薬液洗浄、超音波)
さまざまな組み合わせにより、精密ろ過、ガス拡散、触媒保持、または流量の均一化のために最適化されたエレメントが得られます。
1.3 カスタムレイヤー構成
5 層メッシュは最も一般的な構造ですが、特殊なアプリケーションにはカスタム構成が必要です。
例:
1.3層メッシュ– 軽量で一般ろ過に適しています。
2.6 ~ 7 層のメッシュ– 高圧または精密ろ過用 (<2 μm)
3.金属繊維+メッシュ複合材– 超正確な粒子保持のため-
4.パンチングメタル + 多層メッシュ-– 機械的強度を高めるため
5.二重濾過層– 多段階の汚染物質分離用-
それぞれのカスタム構成には、透過性、強度、熱抵抗、正確なろ過精度のバランスを保つための慎重なエンジニアリングが必要です。
2. 多層焼結ステンレスメッシュの製造ワークフロー-
焼結メッシュの製造は、多段階の-精度制御されたプロセス-です。以下は、すべての主要な製造段階の完全な内訳です。
2.1 ステップ 1 - 生メッシュの選択と検査
組み立て前に、生の編み物または織物の金属メッシュが次の点について検査されます。
線径許容差
織りの一貫性
表面欠陥
清浄性と油分除去性
材料証明書への準拠
不純物やワイヤの歪みが焼結結果に影響を与えるため、欠陥のあるメッシュは使用できません。
2.2 ステップ 2 - の高精度レイヤースタッキング
さまざまなメッシュ層が、平らな組み立てテーブル上に正確な順序で一緒に配置されます。
エンジニアリング要件:
レイヤーは完全に位置合わせされている必要があります
折り目、波打ち、シワがないこと
層間の汚染ゼロ
あらゆる場所での正確な重ね合わせ
わずかな位置ずれであっても、細孔の均一性や結合強度が低下する可能性があります。
2.3 ステップ 3 - 真空焼結 (コアプロセス)
焼結は高温で行われます-真空炉または保護雰囲気炉.
典型的な条件:
温度:1100 ~ 1380 度、合金に応じて
真空:10⁻3–10⁻⁵ Pa
加熱速度: 熱衝撃を防ぐために制御
開催時間:60~180分
制御された冷却サイクル
焼結中に何が起こるのでしょうか?
原子拡散ワイヤー間の接触点で発生します
金属表面が融合し、冶金的結合を形成します
層が一体化した固体の金属板になります
毛穴の大きさや形が安定する
機械的強度が大幅に向上
焼結プロセスでは次のことが行われます。
永久的な細孔の安定性
高い圧縮強度
逆洗能力
製品寿命が長い
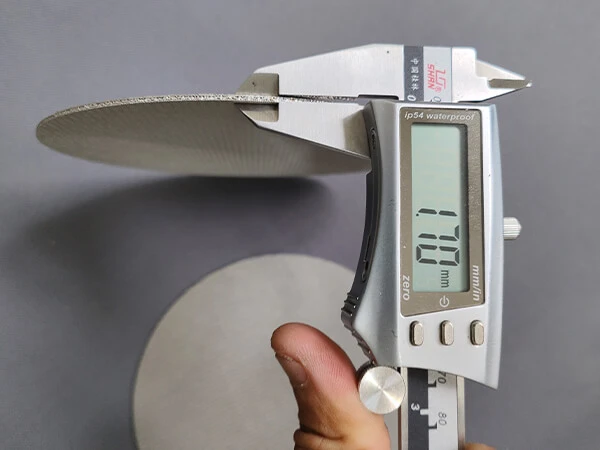
2.4 ステップ 4 - 厚さのローリングとキャリブレーション
焼結後、メッシュにはわずかな厚みのむらが生じる場合があります。
圧延機は材料をプレスして次のことを行います。
均一な厚みを実現
平坦性の向上
細孔の一貫性を高める
流量分布の最適化
ローリングは慎重に制御する必要があります。圧力が強すぎると毛穴が変形する可能性があります。
2.5 ステップ 5 - 切断と成形
最終的な用途に応じて、焼結メッシュは次のように製造されます。
シート
ディスク
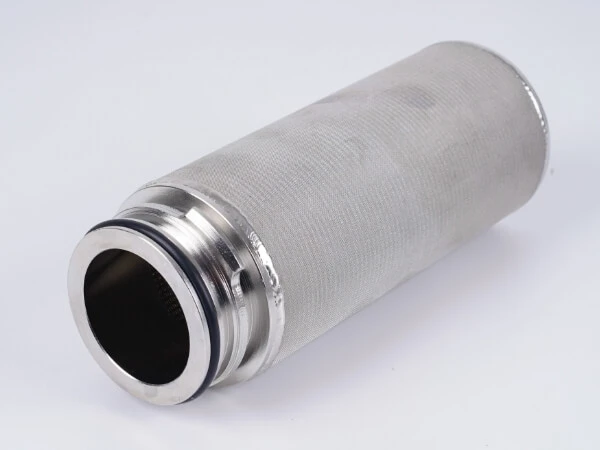
シリンダー
コーン
フィルターカートリッジ
カスタマイズされた形状
切断方法には次のようなものがあります。
レーザー切断
ウォータージェット切断
ワイヤー放電加工機
メカニカルスタンピング
各技術ではバリの形成や熱による損傷を避ける必要があります。
2.6 ステップ 6 - 溶接と組み立て
焼結メッシュ コンポーネントを形成するには、多くの場合溶接が必要です。
フィルターチューブ
カートリッジ
多層ハウジング
エンドキャップ アセンブリ-
一般的な溶接技術:
TIG溶接(最も一般的)
レーザー溶接(高精度)
プラズマ溶接(厚い部分の場合)
溶接では以下を確保する必要があります。
気密または液密-シール
汚染なし
細孔構造の歪みがない
2.7 ステップ 7 - 洗浄、脱脂、表面処理
以下のものを除去するにはクリーニングが不可欠です。
油
焼結残渣
酸化物
粉塵や金属粉
一般的な洗浄方法:
酸洗
アルカリ洗浄
電解洗浄
超音波洗浄
不動態化(耐食性向上のため)
3. 品質管理および検査基準
品質管理により、各バッチがエンジニアリングのパフォーマンス要件を満たしていることが保証されます。
3.1 寸法精度と厚さの測定
主要なパラメータ:
総シート厚さ
厚みの均一性
平面度
カスタムコンポーネントの公差
使用する精密機器:
マイクロメーター
光学式膜厚センサー
表面平坦度試験台
3.2 細孔径とろ過精度の試験
濾過精度は以下を使用して検証されます。
バブルポイントテスト
通気性試験
水銀圧入法
粒子保持効率試験
これらのテストにより、次のことが確認されます。
正しいミクロン評価
均一な細孔分布
詰まりや変形がないこと
3.3 機械的強度および耐圧性試験
テストには次のものが含まれます。
抗張力
圧縮強度
バースト圧力
耐屈曲性
耐疲労性
これらの指標により、高圧環境における耐久性が保証されます。{0}

3.4 耐食性および化学的安定性試験
腐食試験には次のものが含まれます。
塩水噴霧試験
酸・アルカリ浸漬試験
耐塩化物試験
高温酸化試験-
これらにより、化学産業および海洋産業への適合性が確認されます。
3.5 溶接品質検査
検査方法:
染料浸透検査 (DPI)
X 線または CT 溶接検査
目視検査
リークテスト
溶接部は、細孔構造を損なうことなく強度を維持する必要があります。
4. エンジニアリング-レベルの設計に関する考慮事項
4.1 適切なミクロン定格の選択
ミクロン評価の選択は以下に依存します。
粒度分布
流量要件
許容可能な圧力損失
汚れ-保持能力の期待値
例:
|
応用 |
必要なミクロン範囲 |
|
ガス拡散 |
0.5–10 μm |
|
作動油のろ過 |
10–25 μm |
|
ポリマー溶融濾過 |
10–100 μm |
|
触媒保持力 |
10–40 μm |
|
化学的精製 |
2–20 μm |
4.2 圧力と流量の計算
主要なエンジニアリング要素:
ダーシー透過性
圧力降下係数
多孔質媒体を通過する流れのレイノルズ数
エンジニアは以下を考慮する必要があります。
流体の粘度
システム圧力制限
温度による流体の挙動-
4.3 洗浄方法による選定
設計では、フィルターが次の方法で掃除されるかどうかを考慮する必要があります。
逆洗
逆流
超音波洗浄
化学洗浄
蒸気滅菌
頻繁に洗浄サイクルを行うシステムの場合は、強化された構造をお勧めします。
4.4 環境に基づいた材料の選択
例:
酸性薬品 → 316L / 904L / ハステロイ
塩化物 → 二相 2507
高温用 → 310S / インコネル
強酸化剤 → モネル / ハステロイ
4.5 構造形状の選択
形状が異なれば、目的も異なります。
|
形 |
エンジニアリングの目的 |
|
円筒形 |
高い汚れ保持能力、簡単な逆洗 |
|
円錐形 |
高流量濃度、前濾過- |
|
ディスク形状 |
静置濾過、ガス分散 |
|
多層カートリッジ |
深いろ過、高圧 |
5. よくある不具合、故障モード、予防策
高品質の焼結メッシュであっても、設計や製造が不適切だと故障する可能性があります。{0}
5.1 一般的な欠陥
|
欠陥 |
原因 |
防止 |
|
毛穴の変形 |
過度の焼結温度 |
正確な炉制御 |
|
層分離 |
積層・溶接不良 |
組立工程の改善 |
|
ひび割れ |
急冷または機械的ストレス |
炉のクールダウンを制御 |
|
汚染 |
汚れた生メッシュ |
予備洗浄と脱脂 |
|
弱い結合 |
拡散が不十分 |
焼結時間/温度を調整する |
5.2 実用上の故障モード
典型的な失敗:
不適合な流体による詰まり
不適切な金属の選択による腐食
不十分な支持層による圧力崩壊
溶接漏れ
振動による疲労亀裂
5.3 予防措置
正しい合金を選択してください
推奨される流量制限に従ってください
段階的な圧力変化を使用する
定期的に掃除してください
極端な温度サイクルを避ける
6. 製造品質の役割を実証する応用例
6.1 石油化学反応器
高温(400~700 度)の触媒濾過には次のものが必要です。{0}
正確な孔径
耐圧性
化学的安定性
長寿命
多層焼結メッシュは、拡散結合と強い耐熱性により、これらの要件を満たします。{0}
6.2 ポリマー溶融濾過
課題:
粘着性のある高粘度の液体-
高い動作温度
極端な圧力勾配
焼結メッシュは以下を提供します。
安定したミクロン評価
効率的な洗浄のための滑らかな表面
長期的な構造的完全性-
優れた逆洗特性
6.3 航空宇宙用油圧システム
油圧オイル システムには次のものが求められます。
ゼロ耐障害性
正確な精密ろ過-
振動や衝撃に対する耐性
焼結メッシュの製造品質により、極端な条件下でも一貫したパフォーマンスが保証されます。

結論
多層焼結ステンレス鋼フィルター メッシュのパフォーマンスは、特殊な製造プロセス、エンジニアリングに基づいた設計原則、厳格な品質管理措置から切り離すことができません。- -合金の選択から積層、真空焼結、圧延校正、溶接、最終検査に至るすべてのステップ-を正確に実行する必要があります。
これらの技術的強みにより、多層焼結メッシュは、以下を必要とする業界の基礎となる素材となっています。{0}
高強度
正確で安定した濾過
長寿命
耐薬品性および耐熱性
機械的信頼性
洗浄性と再利用性
製造ワークフローとエンジニアリング原理により、焼結メッシュは現在入手可能な最も先進的で信頼性が高く、高性能の濾材の 1 つであり続けることが保証されています。{0}}