

1. はじめに: コンポーネントの選択からシステムの最適化まで
ほとんどのエンジニアはフィルターバッグ選択のこの段階に到達するまでに、すでに理解しています。基本パラメータミクロン評価、バッグのサイズ、素材の適合性など。ただし、実際の運用の成功が個々のコンポーネントだけに依存することはほとんどありません。
実際には、濾過性能は、濾過性能がどれだけ優れているかによって決まります。濾過システム全体時間の経過とともに設計、運用、監視、最適化が行われます。
この記事では、基本的な選択を超えて次の点に焦点を当てます。高度な考慮事項、 含む:
濾過システムのアーキテクチャ
マルチ-ステージおよびハイブリッドろ過戦略
圧力損失の管理
障害モードとトラブルシューティング
予知保全
総所有コスト (TCO) の最適化
目標は、意思決定者がリアクティブフィルターの交換に戦略的なろ過管理.
2. 閲覧フィルターバッグ濾過システムの一部として
2.1 システム思考が重要な理由
フィルターバッグは決して単独で動作することはありません。それは以下と相互作用します:
パンプス
配管設計
バルブ
フィルターハウジング
下流側の機器
これらのやり取りを無視すると、多くの場合、次のような結果が生じます。
バッグの早期故障
予期せぬ圧力スパイク
一貫性のない濾過結果
2.2 コア濾過システムの要素
システムコンポーネント | フィルターバッグの性能への影響 |
ポンプの選択 | 流れの安定性と圧力を決定します |
パイプ径 | 速度とせん断応力に影響を与える |
筐体設計 | 流量分布を制御 |
通気と排水 | エアロックを防止 |
計装 | パフォーマンス監視を有効にします |
システムを適切に調整することで、フィルターバッグがその範囲内で動作することが保証されます。デザイン封筒.
3. 単一段階の濾過設計と-複数段階の濾過設計-
3.1 単一段階の濾過で十分な場合-
単一段階のバッグろ過は、次の場合に適しています。-
粒度分布が狭い
固体負荷は低から中程度です
商品価値が比較的低い
典型的な例は次のとおりです。
冷却水濾過
重要ではない洗浄水システム-
3.2 多段階濾過の利点-
多段階濾過での使用2 つ以上のフィルターを連続して使用する、それぞれが特定の役割を果たします。
ステージ | 一般的なミクロン範囲 | 目的 |
事前濾過- | 100~200μm | 大きなゴミを取り除く |
一次ろ過 | 25~50μm | バルク固形物を減らす |
研磨 | 1~10μm | 透明度の向上 / 膜の保護 |
主な利点:
フィルターバッグの寿命を延長
全体的な圧力損失の低減
運用コストの削減
3.3 ハイブリッド システムにおけるバグ フィルターとカートリッジ フィルター
フィルターバッグは、最適な効率を得るためにカートリッジフィルターと組み合わせられることがよくあります。
基準 | フィルターバッグ | カートリッジフィルター |
ダートキャパシティ | 非常に高い | 適度 |
ユニットあたりのコスト | 低い | より高い |
精度 | 適度 | 高い |
最高の役柄 | 事前濾過- | 最終濾過 |
上流でフィルターバッグを使用すると、カートリッジの交換頻度が大幅に減少します。
続きを読む:用途に適したフィルターバッグの選択: 基礎、材料、性能の最適化に関する包括的なガイド
4. 圧力損失の管理と最適化
4.1 差圧(ΔP)について
差圧はフィルターバッグの状態を示す最も重要な動作指標です。
フィルタークリーン → 低ΔP
負荷フェーズ→徐々にΔP増加
寿命末期→急激なΔP上昇
4.2 典型的な ΔP ガイドライン
アプリケーションの種類 | 推奨交換量 ΔP |
水処理 | 0.7~1.0バール |
化学処理 | 1.0~1.5バール |
高粘度流体- | 1.5~2.0バール |
推奨される ΔP を超えて動作すると、エネルギー消費が増加し、破裂のリスクが増加します。
4.3 過度の圧力損失の低減
一般的な最適化戦略には次のものがあります。
フィルターバッグ長さの大型化
フェルトから粗い前ろ過に切り替える-
流速を下げる
平行ハウジングの取り付け
5. 一般的な故障モードと根本原因の分析
フィルターバッグが失敗する理由を理解することは、再発を防ぐのに役立ちます。
5.1 機械的故障
故障モード | 根本的な原因 | 解決 |
袋の破裂 | 過剰な圧力 | サイジング/ΔP制御の改善 |
縫い目の分割 | 品質が悪い、または過熱している | アップグレード工事 |
崩壊 | 逆流 | フロー制御をインストールする |
5.2 化学的分解
症状 | 考えられる原因 |
脆さ | 酸化剤への曝露 |
腫れ | 溶剤の不適合性 |
繊維の脱落 | 化学攻撃 |
化学的適合性は以下の条件で検証する必要があります。実際の動作条件実験室データだけではありません。
5.3 パフォーマンス障害 (バイパスおよびろ過不良)
問題 | 原因 |
粒子の下流 | 密閉性が悪い |
一貫性のない明瞭さ | 間違ったミクロン評価 |
短い耐用年数 | 過大な固体負荷 |
6. 予知保全および監視戦略
6.1 反応型濾過から予測型濾過へ
従来のメンテナンス:
失敗したらフィルターを変更する
長いダウンタイム
一貫性のないコスト
予知メンテナンス:
ΔP の傾向を監視する
故障する前に交換してください
安定した運営予算
6.2 主要な監視パラメータ
パラメータ | 何を示すか |
差圧 | フィルターローディング |
流量 | 閉塞またはバイパス |
温度 | メディアの制限 |
濁度 | ろ過効果 |
センサーを SCADA または DCS システムに統合すると、リアルタイムの最適化が可能になります。{0}
7. フィルターバッグのライフサイクルコスト分析
7.1 購入価格を超えて
フィルターバッグの実際のコストには次のものが含まれます。
購入費用
取り付け工賃
ダウンタイムの損失
エネルギー消費量
処分費用
7.2 例: コスト比較シナリオ
コスト要因 (年間) | 安いバッグ | 最適化されたバッグ |
単価 | 低い | 中くらい |
チェンジアウト | 24 | 8 |
人件費 | 高い | 低い |
エネルギーコスト | 高いΔP | ΔPを下げる |
総コスト | ❌ より高い | ✅ 下位 |
安価なバッグは、時間が経つにつれて価格が高くなることがよくあります。
8. 持続可能性と環境への配慮
8.1 廃棄物の削減
より長い寿命のバッグを使用する-
ミクロン評価の最適化
事前フィルタリングを実装する-
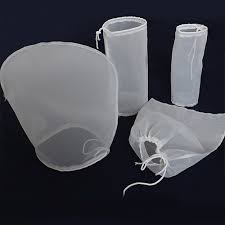
8.2 再利用可能なメッシュバッグ
メッシュフィルターバッグは、洗浄が可能な用途での廃棄物を削減します。
基準 | 使い捨てフェルト | 再利用可能なメッシュ |
廃棄物量 | 高い | 低い |
清掃の努力 | なし | 必須 |
精度 | 適度 | 高い |
9. 文書化、検証、および品質管理
規制された業界では、文書化が非常に重要です。
9.1 共通の文書要件
材料証明書
FDA / 食品グレードの宣言-
バッチトレーサビリティ
テストレポート
強力な品質システムを備えたサプライヤーを選択すると、コンプライアンスのリスクが軽減されます。
10. 長期的なフィルターバッグ戦略の構築-
成熟した濾過戦略には次のものが含まれます。
用途に応じたバッグの選択-
システム-レベルの設計の最適化
圧力の監視と分析
サプライヤーとの連携
継続的な改善

11. フィルターバッグ技術の将来の動向
高度な繊維構造
フェルトメディアを保持する上位の土-
スマートな濾過モニタリング
持続可能な素材
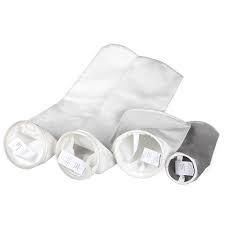
フィルターバッグは受動的な消耗品から、設計されたパフォーマンスコンポーネント.
12. 最終結論: フィルターバッグの選択をマスターする
アプリケーションに適切なフィルタ バッグを選択することは、一度に決めることではなく、{0}}進行中のエンジニアリングプロセス.
を採用している組織システム-レベル、データ{1}主導、コストを意識したアプローチ-成し遂げる:
フィルターの寿命が長い
運用コストの削減
プロセスの信頼性の向上
製品の品質の向上
フィルターバッグは小さなコンポーネントですが、産業上のパフォーマンスに与える影響は大きいです。